Tin tức, Tin tức ngành cơ khí
Dao phay gắn mảnh là gì? Cấu tạo, ứng dụng và cách chọn mảnh dao
Dao phay gắn mảnh là dụng cụ cắt gọt kim loại sử dụng các mảnh cắt tháo lắp được trên thân dao. Khi lưỡi cắt bị mòn, người vận hành có thể xoay sang cạnh cắt còn sử dụng được nếu thiết kế cho phép hoặc thay mảnh mới mà không cần thay toàn bộ thân dao. Để đạt hiệu quả gia công, cần lựa chọn đồng bộ thân dao, mảnh cắt, vật liệu phôi và chế độ cắt.
1. Dao phay gắn mảnh là gì?
Dao phay gắn mảnh, còn gọi là dao phay sử dụng mảnh cắt thay thế, được ứng dụng phổ biến trong gia công cơ khí trên máy phay CNC và các máy công cụ phù hợp. Thay vì sử dụng phần cắt liền khối như dao phay nguyên khối, loại dao này có các mảnh cắt riêng biệt được lắp vào những vị trí thiết kế sẵn trên thân dao.
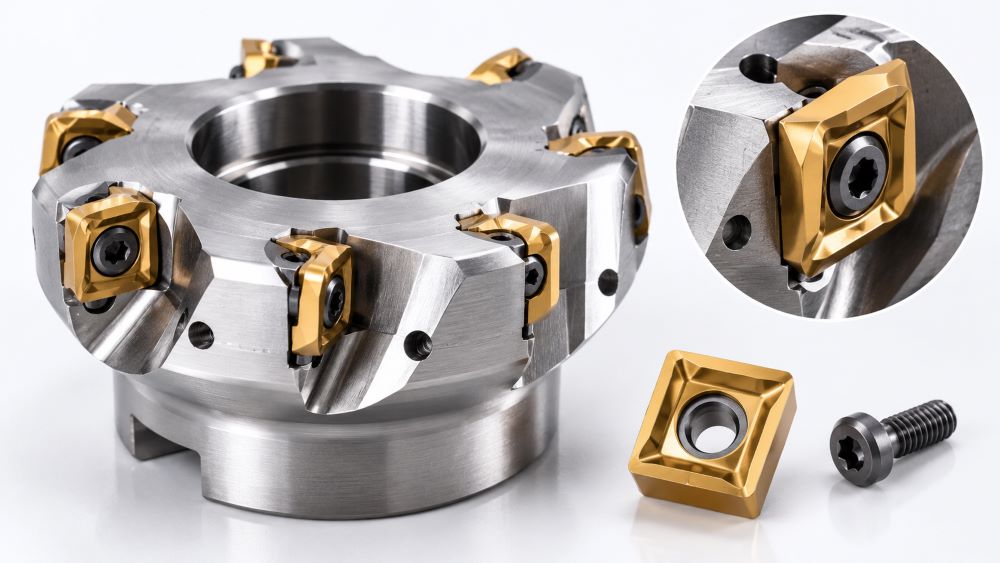
Mảnh cắt thường được chế tạo từ hợp kim cứng hoặc vật liệu cắt chuyên dụng. Tùy từng dòng sản phẩm, mảnh có thể được phủ lớp bảo vệ nhằm cải thiện khả năng chống mài mòn và chịu nhiệt. Một số thiết kế có nhiều cạnh cắt sử dụng được, giúp tận dụng mảnh hiệu quả hơn trong quá trình sản xuất.
Dao phay gắn mảnh có thể phục vụ nhiều nguyên công như phay mặt phẳng, phay vai, phay rãnh và gia công biên dạng. Tuy nhiên, thân dao và mảnh cắt phải tương thích về hình dạng, kích thước, góc lắp và cơ cấu định vị.
Đối với nhu cầu tìm hiểu và lựa chọn dụng cụ phay công nghiệp, bạn có thể tham khảo danh mục dao phay gắn mảnh Dormer Pramet tại Cường Phát MTC.
2. Cấu tạo của dao phay gắn mảnh
Một bộ dao phay gắn mảnh thường gồm thân dao, mảnh cắt và cơ cấu kẹp. Các bộ phận này phối hợp để truyền lực cắt, duy trì vị trí lưỡi cắt và bảo đảm quá trình gia công ổn định.
2.1. Thân dao phay
Thân dao là bộ phận chịu lực cắt, giữ các mảnh cắt và kết nối với hệ thống gá dao của máy. Trên thân dao có các hốc lắp mảnh được gia công theo hình dạng tương ứng với loại mảnh sử dụng.
Khi lựa chọn thân dao, cần xem xét các yếu tố sau:
- Đường kính dao: phải phù hợp với bề mặt cần gia công, hành trình máy và không gian thao tác.
- Kiểu dao: dao phay mặt, dao phay vai, dao phay rãnh và dao phay biên dạng có kết cấu khác nhau.
- Số vị trí lắp mảnh: ảnh hưởng đến số lưỡi cắt tham gia gia công và khả năng thoát phoi.
- Độ cứng vững: tác động đến rung động, độ ổn định và chất lượng bề mặt.
- Kiểu gá lắp: cần tương thích với trục chính, cán dao và hệ thống gá đang sử dụng.
Thân dao có thể tiếp tục sử dụng khi thay mảnh nếu hốc lắp, bề mặt định vị và cơ cấu kẹp vẫn đạt yêu cầu. Nếu thân dao bị nứt, biến dạng hoặc hư hỏng vị trí lắp mảnh, việc thay mảnh mới có thể không khắc phục được vấn đề.
2.2. Mảnh cắt
Mảnh cắt là bộ phận trực tiếp tiếp xúc với phôi và thực hiện quá trình bóc tách vật liệu. Mảnh có thể mang hình dạng tam giác, vuông, hình thoi, tròn hoặc các biên dạng chuyên dụng tùy theo yêu cầu gia công.
Các đặc điểm cần quan tâm khi chọn mảnh gồm:
- Hình dạng mảnh: ảnh hưởng đến khả năng tiếp cận chi tiết, độ bền lưỡi cắt và phạm vi ứng dụng.
- Góc cắt: tác động đến lực cắt, khả năng thoát phoi và độ bền của lưỡi cắt.
- Bán kính mũi dao: ảnh hưởng đến độ bền vùng mũi, lực cắt và chất lượng bề mặt.
- Cấp vật liệu: quyết định mức độ phù hợp với vật liệu phôi và điều kiện gia công.
- Lớp phủ: có thể cải thiện khả năng chống mài mòn hoặc chịu nhiệt tùy loại vật liệu và công nghệ phủ.
- Hình học bẻ phoi: hỗ trợ kiểm soát hình dạng phoi và quá trình thoát phoi.
Mảnh có nhiều cạnh cắt không đồng nghĩa luôn mang lại hiệu quả kinh tế cao hơn. Số cạnh sử dụng được phụ thuộc vào thiết kế mảnh, cơ cấu định vị và yêu cầu gia công. Cần kiểm tra đúng mã mảnh trước khi lắp hoặc xoay cạnh cắt.
2.3. Vít kẹp và cơ cấu định vị
Vít kẹp, đòn kẹp hoặc cơ cấu giữ có nhiệm vụ cố định mảnh trong hốc dao. Bề mặt tựa và vị trí định vị giúp mảnh nằm đúng vị trí thiết kế, hạn chế dịch chuyển khi chịu lực cắt.
Khi thay mảnh, cần vệ sinh hốc lắp và bề mặt tiếp xúc, kiểm tra tình trạng vít kẹp rồi siết theo mô-men do nhà sản xuất quy định. Không nên sử dụng vít hư hỏng hoặc tiếp tục gia công khi mảnh bị lỏng vì có thể làm hỏng dụng cụ và gây mất an toàn.
3. Các dạng dao phay gắn mảnh phổ biến
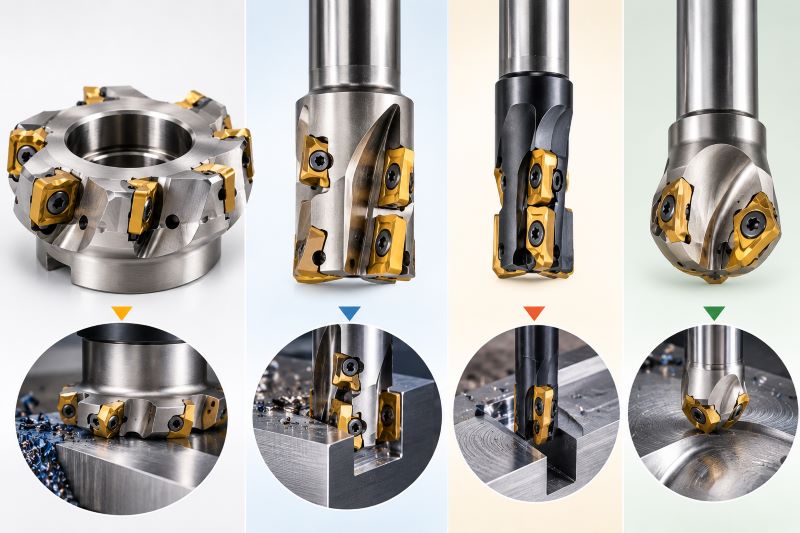
Mỗi dạng dao được thiết kế để đáp ứng một nhóm nguyên công nhất định. Việc chọn đúng loại dao giúp cải thiện khả năng tiếp cận bề mặt, kiểm soát lực cắt và hạn chế những vấn đề phát sinh trong quá trình gia công.
3.1. Dao phay mặt
Dao phay mặt được sử dụng để gia công bề mặt phẳng, đặc biệt khi cần bóc vật liệu trên diện tích rộng. Các mảnh cắt thường được bố trí quanh mặt đầu dao, tùy thiết kế có thể kết hợp với lưỡi cắt ở ngoại vi.
Khi lựa chọn, cần xem xét đường kính dao, góc vào dao, số mảnh, lượng dư và yêu cầu độ phẳng. Chất lượng bề mặt không chỉ phụ thuộc vào số lượng mảnh mà còn chịu ảnh hưởng của độ đảo, hình học lưỡi cắt, chế độ cắt và độ cứng vững của hệ thống.
3.2. Dao phay vai
Dao phay vai thường được sử dụng để gia công mặt phẳng kết hợp với mặt vai, chẳng hạn khi tạo bậc trên chi tiết. Tùy thiết kế, dao có thể tạo góc vai gần 90 độ hoặc đáp ứng các góc gia công khác.
Để đạt yêu cầu hình học, cần lựa chọn đúng thân dao và mảnh cắt tương thích. Độ vuông góc thực tế còn phụ thuộc vào độ đảo dụng cụ, độ cứng vững của máy và điều kiện gá phôi.
3.3. Dao phay rãnh
Dao phay rãnh được sử dụng để tạo rãnh có chiều rộng, chiều sâu và biên dạng xác định. Tùy thiết kế, dao có thể sử dụng mảnh cắt ở ngoại vi, mặt đầu hoặc cả hai vị trí.
Đối với rãnh sâu hoặc hẹp, cần chú ý đến khả năng thoát phoi, chiều dài nhô dao và độ cứng vững. Phoi bị giữ lại trong vùng cắt có thể làm tăng nhiệt, gây xước bề mặt hoặc khiến lưỡi cắt bị quá tải.
3.4. Dao phay biên dạng và dụng cụ phay chuyên dụng
Không phải bề mặt nào cũng có thể gia công hiệu quả bằng dao phay mặt hoặc dao phay vai thông thường. Những chi tiết có biên dạng đặc biệt, mặt cong hoặc hình dạng được xác định theo một đường bao riêng có thể cần dao phay chuyên dụng được thiết kế theo yêu cầu của nguyên công.
Chẳng hạn, gia công ray đường sắt đòi hỏi dụng cụ phù hợp với biên dạng ray và mục đích gia công cụ thể. Đây là ứng dụng chuyên biệt, cần xem xét hình dạng bề mặt, yêu cầu kỹ thuật và điều kiện vận hành thay vì mặc định sử dụng dao phay gắn mảnh thông thường.
Bạn có thể tìm hiểu thêm về dao phay gia công ray lưỡi để tham khảo một nhóm dụng cụ phục vụ nguyên công gia công ray chuyên dụng.
4. Cách chọn mảnh dao phay theo vật liệu gia công
Vật liệu phôi là căn cứ quan trọng khi lựa chọn mảnh dao. Thép, thép không gỉ, gang, kim loại màu và hợp kim chịu nhiệt có đặc tính cắt khác nhau, vì vậy cần lựa chọn cấp mảnh và hình học lưỡi cắt tương ứng.
| Nhóm vật liệu | Đặc điểm cần lưu ý | Định hướng chọn mảnh |
|---|---|---|
| Thép (P) | Đặc tính thay đổi theo chủng loại, độ cứng và trạng thái vật liệu. | Chọn cấp mảnh và hình học theo loại thép, nguyên công thô hay tinh và độ ổn định khi cắt. |
| Thép không gỉ (M) | Một số loại dễ biến cứng khi gia công, phát sinh nhiệt và có xu hướng bám dính. | Ưu tiên mảnh được khuyến nghị cho inox, kết hợp chế độ cắt phù hợp để hạn chế mòn và lẹo dao. |
| Gang (K) | Tính chất phoi và mức độ mài mòn khác với thép; một số loại gang tạo nhiều bụi hoặc hạt phoi nhỏ. | Chọn cấp mảnh theo loại gang, độ cứng và yêu cầu chống mài mòn; chú ý kiểm soát bụi khi cần. |
| Kim loại màu (N) | Nhôm và một số kim loại màu có thể bám dính lên lưỡi cắt. | Chọn hình học sắc, khả năng thoát phoi phù hợp và cấp mảnh được thiết kế cho vật liệu đó. |
| Hợp kim chịu nhiệt (S) | Nhiệt độ cắt và tải trọng lên lưỡi dao có thể cao tùy loại hợp kim. | Sử dụng cấp mảnh và thông số cắt chuyên dụng theo khuyến nghị của nhà sản xuất. |
| Vật liệu tôi cứng (H) | Độ cứng cao làm tăng yêu cầu đối với vật liệu cắt và độ ổn định của hệ thống. | Chọn mảnh dành cho dải độ cứng và điều kiện gia công tương ứng. |
Các ký hiệu P, M, K, N, S và H là những nhóm vật liệu gia công thường dùng trong hệ thống phân loại dụng cụ cắt. Chúng giúp định hướng lựa chọn ban đầu nhưng không thay thế mã cấp mảnh và bảng thông số của từng nhà sản xuất.
5. Chọn hình dạng mảnh theo nguyên công
Ngoài vật liệu phôi, hình dạng mảnh ảnh hưởng đến khả năng tiếp cận chi tiết, độ bền lưỡi cắt và lực cắt phát sinh. Khi lựa chọn, cần cân đối giữa năng suất, độ ổn định và yêu cầu chất lượng bề mặt.
- Mảnh hình tròn: có biên dạng lưỡi cắt cong, được sử dụng trong những ứng dụng cần phân bố tải cắt phù hợp và độ bền lưỡi cắt.
- Mảnh vuông: có thể cung cấp nhiều cạnh cắt tùy thiết kế, thường dùng trong các ứng dụng phay mặt hoặc phay vai tương thích.
- Mảnh hình thoi: có nhiều góc và biên dạng khác nhau, đáp ứng các yêu cầu gia công và khả năng tiếp cận khác nhau.
- Mảnh có bán kính mũi lớn: có thể tăng độ bền vùng mũi dao nhưng cũng có thể làm tăng lực cắt trong một số điều kiện.
- Mảnh có hình học sắc: có thể giảm lực cắt trong ứng dụng phù hợp, nhưng cần cân nhắc độ bền lưỡi cắt và nguy cơ mẻ dao.
Không nên lựa chọn chỉ dựa trên hình dạng bên ngoài. Mã mảnh, kích thước, góc sau, chiều dày, kiểu định vị và cấp vật liệu phải tương thích với thân dao cụ thể.
6. Những yếu tố ảnh hưởng đến tuổi thọ dao phay gắn mảnh
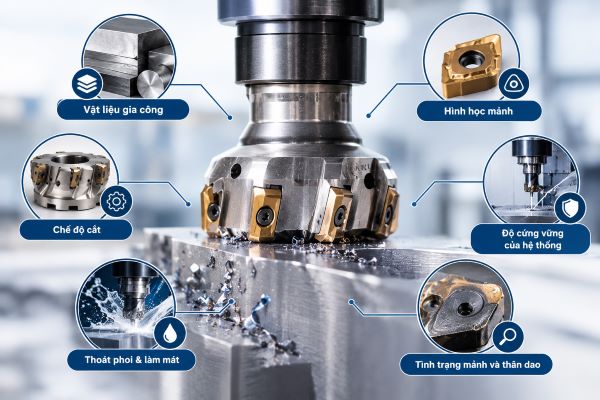
Tuổi thọ mảnh cắt chịu ảnh hưởng đồng thời của vật liệu phôi, hình học dụng cụ, chế độ cắt và độ ổn định của hệ thống máy. Khi mảnh nhanh mòn hoặc thường xuyên bị mẻ, cần xác định nguyên nhân thay vì chỉ thay mảnh mới.
6.1. Tốc độ cắt và lượng chạy dao
Tốc độ cắt quá cao có thể làm tăng nhiệt và thúc đẩy quá trình mài mòn. Lượng chạy dao quá lớn có thể làm tăng tải lên lưỡi cắt, trong khi chế độ chạy dao không phù hợp có thể khiến quá trình cắt thiếu ổn định.
Cần xác định tốc độ cắt, lượng chạy dao mỗi răng và chiều sâu cắt theo mã mảnh, vật liệu phôi, đường kính dao và kiểu gia công. Không nên áp dụng một bộ thông số chung cho mọi loại mảnh.
6.2. Độ cứng vững và độ đảo của hệ thống
Dao nhô quá dài, gá phôi không chắc, độ đảo dụng cụ lớn hoặc hệ thống máy thiếu độ cứng vững đều có thể gây rung động và phân bố tải không đều giữa các mảnh. Hậu quả có thể là mòn không đồng đều, mẻ cạnh cắt và chất lượng bề mặt thiếu ổn định.
Khi xuất hiện rung, cần kiểm tra độ chắc chắn của phôi, độ đảo dao, chiều dài nhô, tình trạng thân dao và các thông số cắt trước khi điều chỉnh chế độ gia công.
6.3. Thoát phoi và điều kiện làm mát
Phoi không thoát khỏi vùng cắt có thể bị cắt lại, gây xước bề mặt và làm tăng tải lên lưỡi dao. Dung dịch làm mát hoặc phương pháp cấp khí cần phù hợp với vật liệu, loại mảnh và khuyến nghị của nhà sản xuất.
Không nên tự ý thay đổi cách cấp dung dịch làm mát trong điều kiện nhiệt độ cao nếu loại mảnh và quy trình không cho phép. Cần duy trì điều kiện làm mát ổn định theo hướng dẫn kỹ thuật.
6.4. Tình trạng mảnh và thân dao
Mảnh đã mòn, nứt hoặc sứt cạnh cần được kiểm tra và thay thế khi không còn đáp ứng yêu cầu gia công. Đồng thời, cần kiểm tra hốc lắp, vít kẹp và bề mặt định vị để tránh mảnh mới bị lắp lệch hoặc kẹp không chắc.
Thay mảnh đúng thời điểm giúp hạn chế phế phẩm và giảm nguy cơ làm hỏng thân dao hoặc chi tiết. Thời điểm thay nên dựa trên mức độ mòn, chất lượng bề mặt, dung sai chi tiết và yêu cầu của quy trình sản xuất.
7. Quy trình lựa chọn dao phay gắn mảnh phù hợp
Để hạn chế chọn sai dụng cụ, có thể thực hiện theo trình tự sau:
- Xác định vật liệu phôi: làm rõ chủng loại, độ cứng và tình trạng bề mặt vật liệu.
- Xác định nguyên công: phay mặt, phay vai, phay rãnh hay gia công biên dạng.
- Chọn thân dao: kiểm tra đường kính, kiểu gá, chiều dài nhô và không gian gia công.
- Chọn mảnh tương thích: xác nhận mã mảnh, hình dạng, kích thước, cấp vật liệu và hình học cắt.
- Thiết lập chế độ cắt: tham khảo dữ liệu của nhà sản xuất và điều chỉnh theo độ cứng vững của máy.
- Gia công thử và đánh giá: kiểm tra độ ổn định, kích thước, chất lượng bề mặt và dấu hiệu mòn để tối ưu thông số.
Đối với sản xuất hàng loạt, nên theo dõi tuổi thọ mảnh, số chi tiết gia công được, thời gian thay mảnh và tỷ lệ sản phẩm lỗi. Những dữ liệu này giúp đánh giá hiệu quả sử dụng thay vì chỉ so sánh giá mua ban đầu.
8. Tìm hiểu dao phay gắn mảnh Dormer Pramet
Việc chọn dao phay gắn mảnh cần dựa trên yêu cầu gia công thực tế, không chỉ dựa vào thương hiệu hoặc hình thức sản phẩm. Trước khi lựa chọn, nên xác định vật liệu phôi, nguyên công, kích thước dao, kiểu gá và mã mảnh tương thích.
Tham khảo danh mục dao phay gắn mảnh Dormer Pramet tại Cường Phát MTC để tìm hiểu các lựa chọn dụng cụ phay. Khi cần xác định loại dao và mảnh cắt phù hợp, nên chuẩn bị thông tin về vật liệu gia công, bản vẽ hoặc hình ảnh chi tiết, máy đang sử dụng và nguyên công cần thực hiện.
Liên hệ Cường Phát MTC để trao đổi nhu cầu và tìm phương án dụng cụ phù hợp với điều kiện gia công thực tế.
Kết luận
Dao phay gắn mảnh cho phép thay thế phần cắt khi mòn hoặc hư hỏng mà không cần thay toàn bộ thân dao. Để sử dụng hiệu quả, cần chọn đúng thân dao, mảnh cắt và cấp vật liệu theo nguyên công, đồng thời kiểm soát chế độ cắt, độ cứng vững và khả năng thoát phoi. Với những chi tiết có biên dạng đặc thù, cần xem xét dụng cụ chuyên dụng thay vì mặc định sử dụng dao phay thông thường.
Thông tin liên hệ:
- Công ty TNHH Thương mại Cơ khí Cường Phát
- Hotline: 0971.858.017 – 0981.44.91.92 (Zalo, Wechat, Whatsapp)
- Website: https://cuongphatmtc.com/
- Fanpage: Cường Phát MTC
- Email: [email protected]